가정에서 에스프레소 머신을 다룰 때 많은 사용자가 겪는 가장 흔한 문제는 추출 결과물이 매번 불안정하다는 점입니다. 원두 계량을 정확하게 맞추었음에도 어떨 때는 커피 액이 물처럼 쏟아져 나오며 묽어지고, 다른 날에는 한 방울씩 떨어지다 추출이 멈추면서 자극적인 쓴맛만 남는 현상이 반복되곤 합니다. 이러한 추출 편차를 해결하기 위해 독자들이 가장 궁금해하는 핵심 질문은 세 가지로 요약됩니다. 첫째, 제조사 눈금에 의존하지 않고 기기 자체의 절대적인 기준점을 어떻게 안전하게 찾아야 하는가? 둘째, 추출 시간과 유량을 바탕으로 분쇄도를 어떤 방향과 폭으로 보정해야 하는가? 셋째, 로스팅 배전도와 보관 일수에 따라 분쇄도를 어떻게 지속적으로 관리해야 하는가? 본 글에서는 물리적인 영점 확인 절차부터 표준 추출 비율 1:2 세팅, 그리고 원두 물성 변화에 따른 일자별 보정 기준을 체계적으로 살펴봅니다.
1. 그라인더 물리적 영점 측정과 손상 방지 기준점 확립
가정용 에스프레소 그라인더 외부에 각인된 눈금 숫자는 조립 공차와 나사산 유격으로 인해 기기마다 실제 날 간격이 동일하지 않습니다. 표기된 특정 숫자를 절대적인 값으로 맹신하면 올바른 입자 크기를 얻을 수 없을 뿐만 아니라 날 손상으로 이어질 위험이 있습니다. 따라서 날(버)이 물리적으로 맞닿기 시작하는 지점인 영점(Zero Point)을 먼저 확인해야 합니다.
영점을 찾는 안전한 방법은 두 가지로 나뉩니다. 첫 번째는 전원 차단 후 수동 점검입니다. 기기의 전원 플러그를 완전히 분리하고 호퍼 내부 원두를 비운 상태에서 다이얼을 파인(Fine) 방향으로 천천히 돌립니다. 동시에 손이나 도구로 모터 축 또는 하부 날을 회전시키면서 금속 면이 닿아 회전 저항이 느껴지는 위치를 찾습니다. 그 저항 발생 지점이 해당 기기의 순수 물리적 영점입니다.
두 번째는 공회전 상태의 청음 방식입니다. 모터를 저속으로 구동한 상태에서 눈금을 미세하게 조여가다가 금속 날이 가볍게 스치는 쇳소리가 들리는 즉시 다이얼 조작을 멈춥니다. 그 즉시 반대 방향인 코스(Coarse) 방향으로 2~3눈금 이상 풀어주어야 버 표면 마모를 예방할 수 있습니다.
영점을 식별했다면 제품 설명서가 권장하는 에스프레소 기준 영역으로 다이얼을 이동합니다. 일반적으로 영점 기준 바깥쪽으로 5눈금에서 10눈금 떨어진 위치가 첫 추출을 시도하기에 적합한 안전 영역입니다. 또한 호퍼에 원두 알갱이가 남아있는 상태에서 다이얼을 미세하게 조일 때는 날 사이에 원두가 끼어 모터 과부하가 걸리거나 기어가 뒤틀릴 수 있으므로 반드시 모터가 회전하는 도중에 다이얼을 조여야 합니다.
2. 추출 시간과 유량 데이터에 기반한 단계별 분쇄도 교정
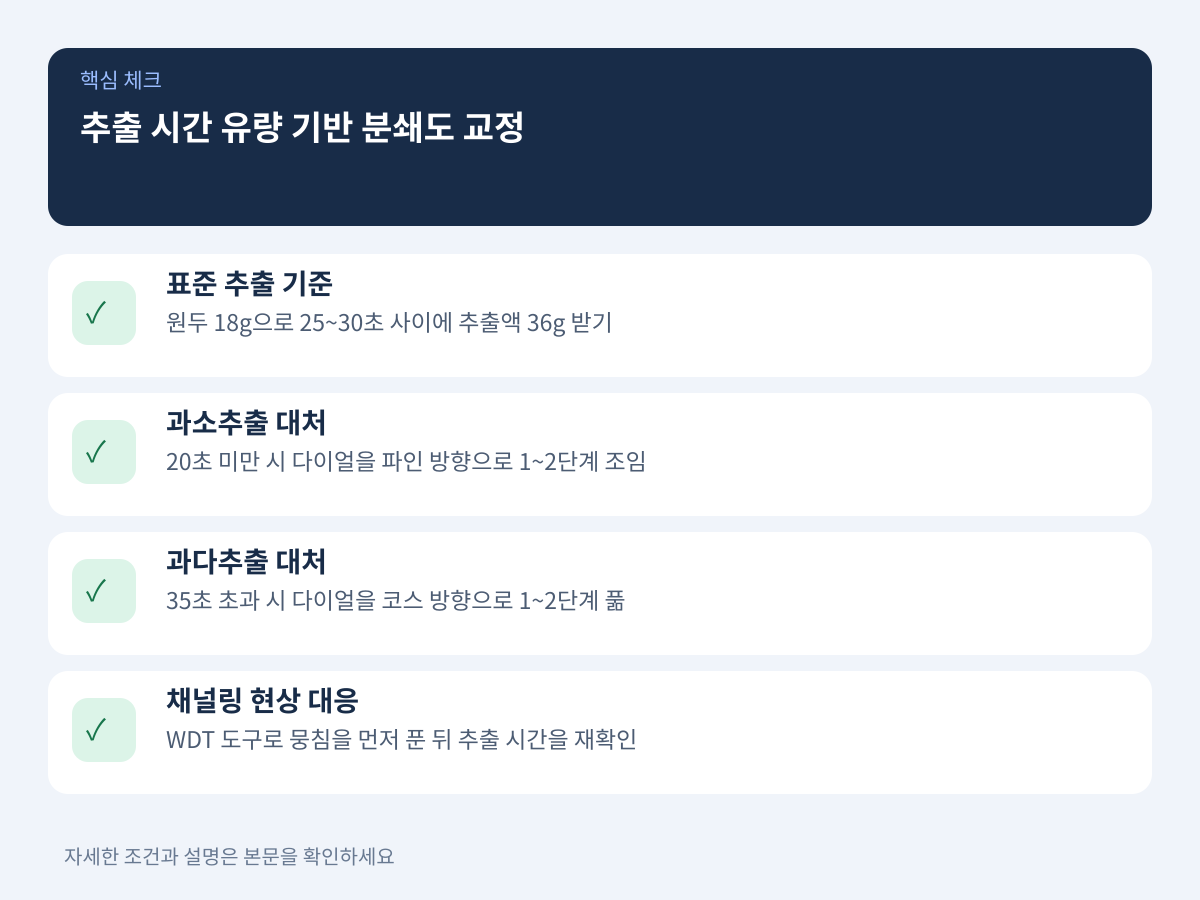
물리적 기준점을 확보한 후에는 계량 저울과 타이머를 통하여 추출 변수를 정량적으로 점검해야 합니다. 에스프레소 추출의 표준 가이드라인은 더블 바스켓 기준 원두 18g을 담아 25초에서 30초 사이에 에스프레소 추출액 36g을 받는 1:2 비율입니다. 이 기준 유량과 시간을 벗어나는 양상에 따라 다이얼을 다음과 같이 보정합니다.
과소추출 발생 시 대처 요령
추출 시간이 20초 미만으로 끝나고 커피 액이 쏟아지듯 흐른다면 분쇄 입자가 너무 굵어 물 흐름에 충분한 압력 저항을 형성하지 못한 결과입니다. 이때는 크레마 색상이 옅고 산미와 떫은맛이 강하게 나타납니다. 저항을 높여 유속을 늦추기 위해 다이얼을 파인 방향으로 1단계에서 2단계 조여주어야 합니다.
과다추출 및 흐름 차단 시 대처 요령
추출 시간이 35초를 초과하거나 커피 액이 방울 형태로 간헐적으로 떨어지며 추출 압력계가 과도하게 치솟는다면 원두 입자가 지나치게 조밀하여 물길을 막은 상태입니다. 이 경우 날카로운 쓴맛과 탄 맛이 강해집니다. 물길의 통기성을 확보하기 위해 다이얼을 코스 방향으로 1단계에서 2단계 풀어주어 입자를 굵게 만들어야 합니다.
채널링(물총 현상) 대응 수칙
바텀리스 포터필터를 사용할 때 추출액이 사방으로 튀는 채널링 현상은 단순 입자 크기만의 문제가 아니라 바스켓 내부 원두 가루의 밀도 불균형 때문입니다. 뭉친 가루 틈새로 고압의 물이 편중되어 발생하는 현상이므로 무조건 분쇄도를 굵게 풀어서는 안 됩니다. 칠침봉(WDT 도구)을 활용해 포터필터 바스켓 속 원두 뭉침을 골고루 풀어준 뒤 다시 25초에서 30초 도달 여부를 확인하는 것이 권장 순서입니다.
3. 잔류 가루 배출과 원두 물성에 맞춘 연속 분쇄도 관리
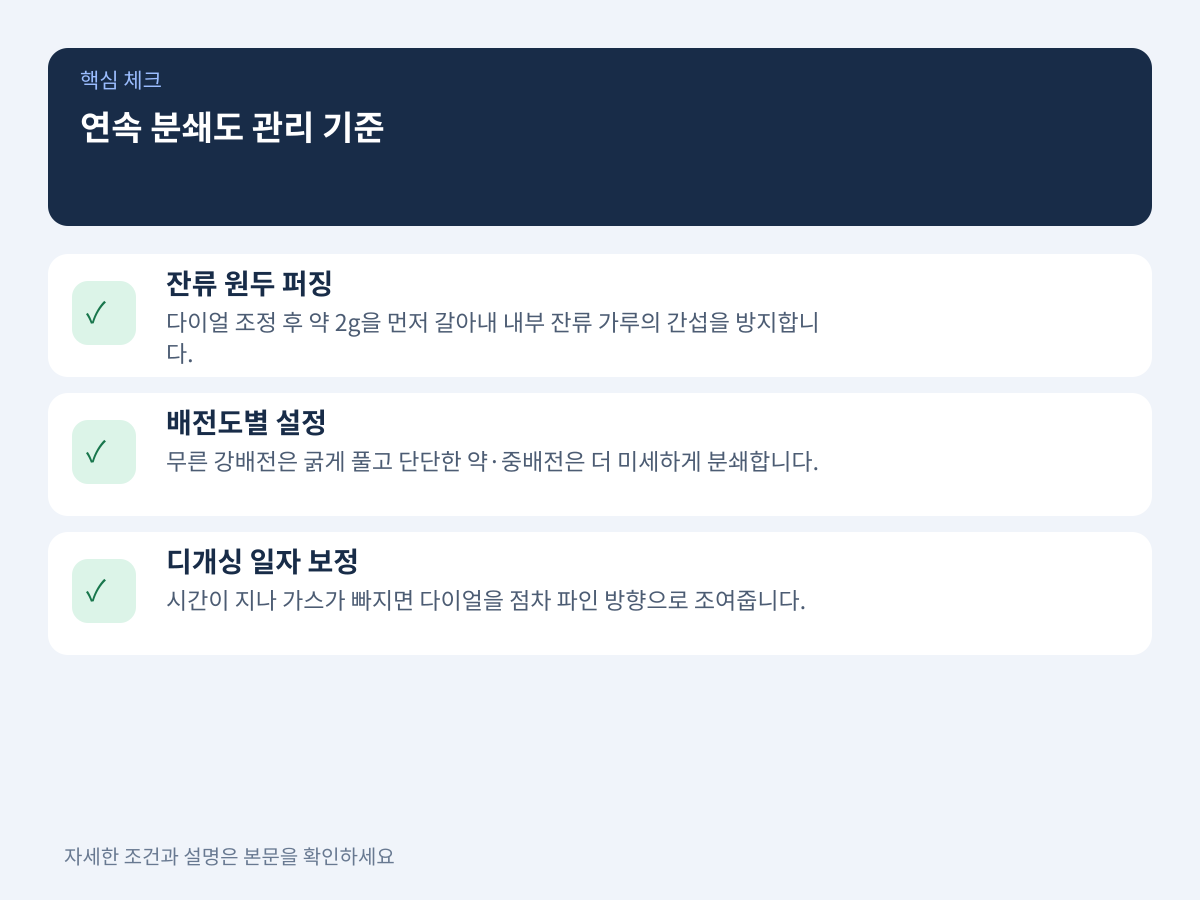
분쇄도 다이얼을 올바르게 조작했음에도 다음 추출에서 즉각적인 변화가 나타나지 않는 주요 원인은 그라인더 내부 잔류 가루의 간섭입니다. 대부분의 가정용 및 상업용 그라인더 내부 챔버와 슈트에는 1g에서 3g 안팎의 분쇄 원두가 잔류합니다. 따라서 다이얼을 조정한 직후에는 약 2g의 원두를 먼저 갈아서 버려주는 퍼징(Purge)을 거쳐야 새로 조정한 입자만 온전히 바스켓에 담을 수 있습니다.
배전도에 따른 분쇄도 설정 차이
원두의 볶음 정도인 배전도에 따라 다공질 구조와 밀도가 다르므로 분쇄 기준점을 차별화해야 합니다.
- 다크 로스팅(강배전): 조직이 무르고 수분을 빠르게 흡수하며 팽창 저항이 강하므로, 기준 설정보다 다이얼을 약간 굵게 설정하여 과다추출을 방지합니다.
- 라이트 및 미디엄 로스팅(약·중배전): 조직 밀도가 높고 단단하여 통수 저항을 형성하기 어렵습니다. 따라서 기준보다 더 미세하게 갈아주어야 충분한 압력과 유효 성분을 추출할 수 있습니다.
디개싱 경과일에 맞춘 일자별 미세 보정
로스팅 직후 1일에서 5일 차 원두는 조직 내부 이산화탄소 가스 배출 압력으로 인해 물의 침투를 밀어내 추출 흐름이 지연됩니다. 그러나 로스팅 후 2주에서 3주가 지나 가스가 방출되면 퍽의 통수 저항이 감소하여 추출 유속이 점차 빨라집니다. 동일한 원두를 사용하더라도 시간이 경과함에 따라 다이얼을 반 칸에서 한 칸씩 파인 쪽으로 조여주어야 초기 세팅했던 25초에서 30초 추출 시간을 일정하게 유지할 수 있습니다.
